

Quel est le temps maximal autorisé au-dessus du liquidus lors du soudage par refusion ?
Hé les amis, allons droit au but si vous travaillez dans l'assemblage SMT : la phase de réussite ou d'arrêt la plus critique du brasage par refusion est le temps que vos cartes passent au-dessus du liquidus (TAL, pour faire court). Si vous gâchez cela, vous aurez des joints froids, des chutes, des dommages aux composants – tout ce qui tue le rendement et oblige vos supérieurs hiérarchiques à s'arracher les cheveux. En tant que fournisseur de brasage par refusion qui a passé des années à peaufiner les fours et à dépanner les lignes de production, on me pose cette question tous les jours : quel est le temps maximum au-dessus du liquidus que nous pouvons réellement laisser passer ?
Tout d’abord, analysons cela dans les bases pour tous ceux qui sont nouveaux ici. La soudure sans plomb (la norme maintenant, plus de produits étain-plomb à base de colophane 63/37) a un point de fusion autour de 217°C (423°F) pour le SAC305, l'alliage le plus courant. Lorsque nous parlons de TAL, c'est la fenêtre entre le moment où les premiers globules de pâte à souder deviennent liquides et le moment où les derniers se solidifient à nouveau, c'est donc à peu près au-dessus de 217°C (ajustez un tout petit peu si vous utilisez un alliage différent, comme le SAC405, mais nous nous en tenons ici au SAC305 car c'est la norme de l'industrie).
C’est ici que les choses se compliquent : il n’existe pas de numéro unique. Cela dépend de vos composants, de la masse thermique de votre carte, de l'alliage de soudure que vous choisissez et des objectifs de votre processus. Mais commençons par la base que je dis toujours à nos clients : pour la plupart des assemblages SMT standard, vous ne voulez pas pousser TAL au-delà de 90 secondes. Attendez, attendez : avant de lever un sourcil, c'est la limite supérieure pour les cartes de complexité faible à moyenne. Mais si vous travaillez avec de minuscules composants sensibles à la chaleur, comme des circuits intégrés à pas fin ou des micropuces, ce nombre diminue. J'ai vu une carte avec un tas de résistances 0201 et un BGA faire sauter un joint parce que nous avons laissé TAL atteindre 85 secondes, mais une autre avec des avions en cuivre lourds a très bien fonctionné à 82 secondes. Tout est variable.
Pourquoi TAL est-il si important ? Décomposons-le. Lorsque la soudure est liquide, elle risque de développer des composés intermétalliques (IMC). Les IMC sont des couches fragiles qui se forment entre la soudure et les fils des composants/plaquettes du PCB. Si TAL est trop long, ces IMC deviennent beaucoup trop épais, plus de 5 microns d'épaisseur. Les IMC épais ne fléchissent pas ; ils se fissurent lorsque la carte subit des vibrations ou des chocs thermiques, entraînant des connexions intermittentes ou une panne totale. De plus, les composants sensibles à la chaleur (comme les LED, les condensateurs en plastique ou même certains microcontrôleurs) peuvent se dégrader s'ils restent trop longtemps à des températures élevées. Un jour, un client est venu me voir avec une gamme de thermostats intelligents défectueux. Il s'est avéré que son ancien four à refusion fonctionnait pendant 110 secondes, faisant fondre le plastique des modules de capteurs de température. Aie.
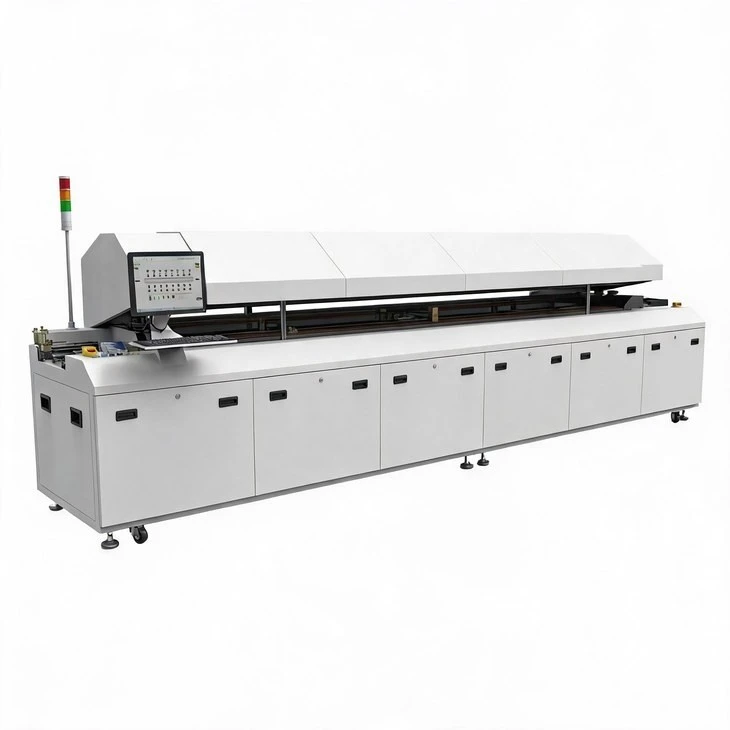
Parlons maintenant de la façon dont la configuration de votre four change cela. Si vous utilisez un four de refusion de base à 3 zones (comme celui à air chaud infrarouge que nous proposons pour les petits tirages), vous aurez peut-être un peu plus de mal à maintenir un TAL serré car le nombre de zones est inférieur. Mais les fours modernes contrôlés par CNC vous permettent de programmer les phases de trempage et de refusion avec une grande précision. Pour les lignes à grand volume, nos fours de refusion à 8 zones ou nos modèles à 10 zones offrent un meilleur contrôle, de sorte que vous pouvez atteindre un TAL qui se situe dans la zone idéale sans surchauffer les pièces. Par exemple, si vous utilisez une carte avec une masse thermique de 100 grammes, vous pouvez exécuter un TAL plus long (jusqu'à 85 secondes) car la masse uniformise la chaleur, de sorte que les composants ne restent pas trop longtemps dans la zone chaude. Mais une carte de faible masse, comme un PCB mince avec de minuscules résistances, a besoin d'un TAL plafonné à 70-75 secondes maximum.

Attendez, clarifions les choses sur les tests, car beaucoup de gens sautent cette partie. Vous ne pouvez pas simplement deviner TAL, vous devez le mesurer. Collez un thermocouple sur le composant le plus éloigné et sensible à la chaleur de votre carte (pas seulement les gros BGA, les minuscules résistances 01005 ou les connecteurs à pas fin) et exécutez un profil de test. C'est le seul moyen d'obtenir des chiffres TAL précis, car si vous mesurez la température sur un gros avion en cuivre, cela faussera les données et vous fera penser que TAL est correct alors qu'il est en réalité trop élevé pour vos pièces délicates.
Passons maintenant aux limites strictes. Je suis dans cette industrie depuis assez longtemps pour savoir que quelqu'un va repousser les limites et demander : « Pouvons-nous y aller en 100 secondes ? La réponse courte est : seulement dans des cas très spécifiques. Si vous utilisez une soudure au plomb, le point de fusion est plus bas (183°C), donc techniquement vous pourriez avoir un TAL plus long, mais le plomb est désormais fondamentalement obsolète en raison des réglementations environnementales. Pour le sans plomb, 100 secondes sont un signal d'alarme, à moins que vous n'effectuiez un assemblage très spécialisé avec des composants conçus pour des températures de refusion élevées, comme des modules d'alimentation avec des bases en cuivre épaisses. Même dans ce cas, je conseillerais de le tester d'abord. Plus de 100 secondes ? Je n'ai jamais bien vu cette fin. Nous avons eu un client qui a essayé 120 secondes sur une gamme de PCB automobiles, et la moitié des BGA ont développé des microfissures dans les 6 mois d'utilisation. Les réclamations au titre de la garantie ont tué leur bénéfice ce trimestre-là.
Voyons également comment l'équipement de sélection et de placement est lié à cela, car beaucoup de gens négligent le lien entre la précision du placement et le TAL de refusion. Attendez, oui, si votre sélection et placement ne place pas correctement les composants, vous devrez peut-être exécuter une étape de retouche, mais un placement inégal des composants peut également entraîner des points chauds sur la carte, ce qui gâche votre TAL. Lorsque vous récupérez et placez des appareils électroniques, vous avez besoin d'un alignement précis pour vous assurer que chaque composant est à plat, afin que la chaleur soit répartie uniformément pendant la refusion. C'est pourquoi il est important de travailler avec des machines de transfert fiables et précises : nous avons vu des lignes avec des résistances 0201 mal alignées se retrouver avec des joints froids parce que la soudure ne s'écoulait pas correctement, même avec un profil TAL correct. Si vous êtes à la recherche d'équipements à coupler avec votre four à refusion, consultez nos ressources pour le contrôle numérique et le placement de l'électronique ici.
Autre point : votre type de pâte à souder. Sans nettoyage ou soluble dans l'eau, le sans nettoyage est beaucoup plus courant maintenant et cela affecte la façon dont la soudure s'active. Les pâtes sans nettoyage ont une fenêtre d'activation juste autour de la température du liquidus, donc si le TAL est trop court, le flux ne fonctionne pas pleinement, ce qui entraîne de mauvais joints. Si c'est trop long, le flux brûle, ne laissant aucune protection et encore une fois, plus d'IMC. TAL doit donc s'aligner sur les spécifications de votre pâte. Nos machines de fabrication de composants électroniques smt sont calibrées pour fonctionner avec toutes les principales pâtes sans plomb, nous pouvons donc vous aider à synchroniser votre profil avec la chronologie d'activation de votre pâte.
Décomposons un exemple concret pour rendre cela concret. Le trimestre dernier, un client fabriquant des appareils portables médicaux (normes de qualité très strictes, ne peut pas se permettre de défauts) est venu nous voir avec son propre four de refusion à 3 zones, obtenant un TAL de 95 secondes. Ils obtenaient un taux de défauts de 3 % en raison de joints défectueux. Nous avons remplacé notre four de refusion à double convoyeur à huit zones HW-R816Z par du SMT, ajusté leur profil pour atteindre un TAL de 72 secondes et leur taux de défauts est tombé à 0,2 %. C'est le pouvoir de réussir TAL. Un autre client, un fabricant d'électronique de puissance avec des PCB lourds et de masse élevée, utilise notre four de soudage par refusion à dix zones HW-R10 pour l'assemblage SMT et exécute un TAL de 88 secondes sans problème : leurs pièces sont conçues pour une refusion à 260 °C, elles peuvent donc gérer des fenêtres plus longues.
Maintenant, je vois des erreurs courantes : les gens confondent TAL avec le temps de refusion total. Le temps total au-dessus de 150°C (la zone de trempage) n'est pas le même que le TAL. Beaucoup de nouveaux ingénieurs pensent : « Oh, nous avons un total de 180 secondes au-dessus de 150, c'est bien », mais si seulement 70 d'entre elles sont au-dessus de 217°C, c'est en fait un bon profil. La zone de trempage est destinée au séchage de la pâte et au préchauffage des composants, pas à la refusion. Concentrez-vous sur cette fenêtre de liquidus, pas sur le trempage à basse température.
Autre erreur : ne pas tenir compte de la vitesse du convoyeur. Si le convoyeur de votre four de refusion est trop rapide, votre carte passe moins de temps dans la zone de refusion, donc le TAL chute. Si c'est trop lent, TAL s'installe. Lorsque nous installons une nouvelle ligne, nous calibrons la vitesse du convoyeur en fonction du nombre de zones de refusion, afin que la planche ait exactement le bon moment dans chaque zone pour atteindre le TAL cible. Pour les lignes à grand volume, disposer d'un four à double convoyeur (comme notre modèle HW-R816Z) vous permet d'exécuter deux profils différents en même temps, ce qui est idéal pour les cartes mixtes ayant des besoins en composants différents.
Donc, pour conclure, quel est le TAL maximum autorisé ? Cela dépend, mais voici la règle générale que je donne à chaque client :
- Pour les assemblages SMT standard (électronique grand public, composants 0201-0805, cartes à faible masse) : Max 75-85 secondes TAL.
- Pour les cartes de masse moyenne (PCB automobiles, BGA avec pas de 0,5 mm) : 80 à 90 secondes maximum TAL.
- Pour les assemblages de masse élevée et résistants à la température (modules de puissance, commandes industrielles) : 90 à 100 secondes TAL maximum, mais uniquement si vous avez testé les caractéristiques thermiques de vos composants.
- Ne dépassez jamais 100 secondes TAL pour une soudure sans plomb – point final.
Si vous ne savez toujours pas où se situe votre ligne, ou si vous souhaitez mettre à niveau votre four de refusion ou votre équipement de prélèvement et de placement pour obtenir un contrôle TAL plus strict, contactez notre équipe pour discuter de votre configuration spécifique. Nous ne donnons pas ici de conseils universels, car nous savons que chaque ligne, chaque planche, chaque composant est différent. Que vous ayez besoin d'un petit four de refusion à 3 zones pour le prototypage, d'un modèle à 8 zones à grand volume ou de machines de transfert CNC à associer à votre ligne de refusion, nous avons l'équipement et l'expertise nécessaires pour vous aider à obtenir ce TAL parfait et à réduire votre taux de défauts.
Références
- IPC-A-610, Acceptabilité des assemblages électroniques. Association IPC connectant les industries électroniques, 2023.
- Directives sur le processus de soudage sans plomb. J-STD-020, CIB, 2022.
- Optimisation du profil de température de soudage par refusion : temps au-dessus des effets de Liquidus. Journal de technologie de montage en surface, Vol. 35, n° 2, 2021.
- Sensibilité thermique des composants SMT : limites TAL pour les dispositifs en plastique et en céramique. Rapport sur la technologie des composants, International Electronics Manufacturing Initiative (iNEMI), 2020.